Una inmersión técnica profunda en la geometría de las bridas, la selección de puntos, los sistemas de recubrimiento y las variables de instalación que separan las conexiones confiables de las fallas en el campo.
Abstracto
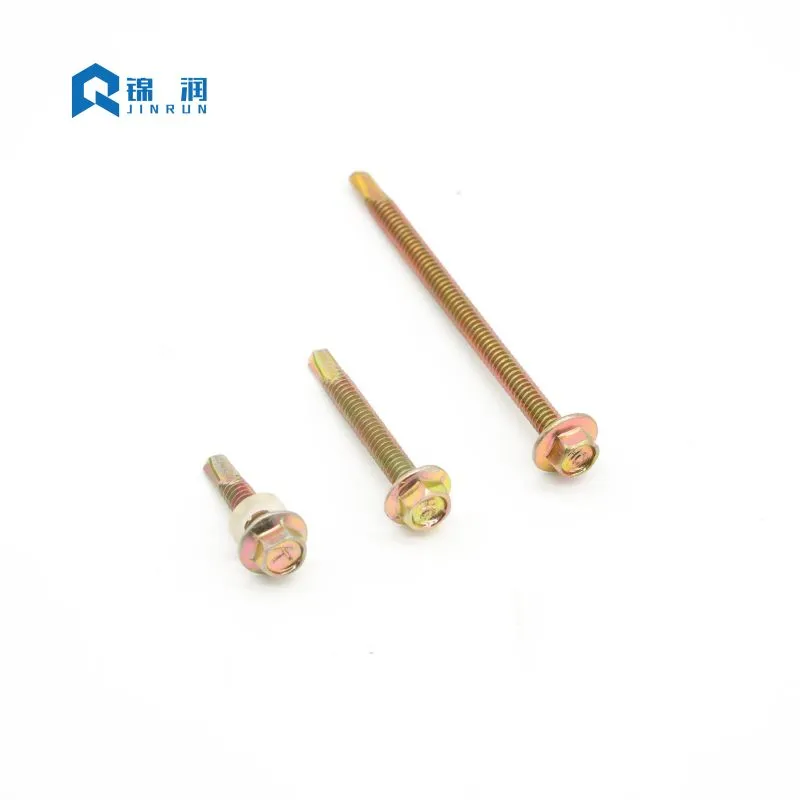
Pocos elementos de fijación conllevan tanta responsabilidad estructural con tan poco reconocimiento visible como losTornillo autoperforante con cabeza de brida hexagonal. Desde techos y revestimientos metálicos hasta montajes solares y acero estructural liviano, este tornillo debe perforar, roscar y sujetar en una sola pasada, a menudo en condiciones de viento, lluvia y exposición a la corrosión. Este artículo examina la lógica de ingeniería detrás del cabezal de brida integrado, el sistema de números de puntos que gobierna la compatibilidad del espesor del material, las tecnologías de recubrimiento que determinan la vida útil y las variables de instalación que con mayor frecuencia se manejan mal en el campo. Está escrito para contratistas, distribuidores y redactores de especificaciones que necesitan más que una lista de catálogo: necesitan una comprensión práctica de por qué funciona este sujetador y cómo mantenerlo funcionando en entornos de construcción exigentes.
Tabla de contenido
- Anatomía del diseño: por qué la brida cambia la trayectoria de cargaSaltar a la sección
- Estándares, tamaños y el sistema de números de puntosSaltar a la sección
- Selección de recubrimiento: hacer coincidir el tornillo con la exposiciónSaltar a la sección
- Ciencia de la instalación: velocidad, presión y compresión del selloSaltar a la sección
- Modos de falla que se remontan a la selección y la técnicaSaltar a la sección
- Protocolos de inspección y garantía de calidadSaltar a la sección
- Preguntas frecuentesSaltar a la sección
1. Anatomía del diseño: por qué la brida cambia la trayectoria de carga
Un cabezal de arandela hexagonal convencional se basa en una arandela de EPDM o neopreno con respaldo de acero separada para distribuir la presión de sujeción. La cabeza con brida integra esa superficie de apoyo directamente en la geometría de la cabeza. El resultado no es simplemente comodidad. Cambia la forma en que la fuerza viaja a través de la conexión.
La brida aumenta el área de apoyo debajo de la cabeza, lo que reduce la tensión de contacto en acero de calibre delgado y revestimiento prepintado. Una tensión de contacto más baja reduce el riesgo de abombamiento, fractura del revestimiento y desprendimiento cuando la conexión está expuesta al viento o a ciclos térmicos. Debido a que la superficie del cojinete está mecanizada o conformada en frío como parte del cabezal, no hay una arandela separada que se descentre, se caiga durante la instalación o se comprima de manera desigual.
El accionamiento hexagonal es igualmente funcional. Acepta un vaso estándar o una llave de tuercas y transfiere el torque con mucha menos salida que un hueco Phillips o Pozi. Eso es importante cuando se espera que el tornillo perfore una correa y luego sujete un panel sin girar el hueco del accionamiento ni pelar la cabeza. Para trabajos de gran volumen, la combinación de cojinete de brida y accionamiento hexagonal permite que una sola herramienta, generalmente una pistola atornilladora equipada con embrague, introduzca miles de sujetadores a una profundidad constante.
La superficie de apoyo integrada
Al especificar sujetadores para acero de calibre delgado, la distribución de tensiones debajo de la cabeza del tornillo es una consideración de ingeniería crítica. Una arandela plana estándar puede doblarse o deformarse bajo un torque elevado, comprometiendo la integridad de la junta. La brida integrada en elTornillo autoperforante con cabeza de brida hexagonalestá diseñado con una relación específica de espesor y diámetro que resiste la flexión. Esta superficie de apoyo rígida garantiza que la carga de sujeción se distribuya uniformemente entre los materiales conectados. En aplicaciones que involucran paneles aislados, la brida evita que la cabeza del tornillo atraviese la piel exterior relativamente suave del panel, manteniendo un sello hermético incluso bajo cargas dinámicas de viento.
Unidad hexagonal frente a huecos cruciformes
La elección del tipo de unidad afecta significativamente la eficiencia de la instalación y la confiabilidad de las juntas. Los huecos cruciformes, como Phillips o Pozi, están diseñados para salir cuando se alcanza un cierto umbral de torsión, una característica originalmente destinada a evitar un ajuste excesivo en la producción en masa. Sin embargo, en aplicaciones de construcción donde los tornillos autoperforantes deben atravesar acero, la salida es altamente indeseable. La unidad hexagonal proporciona un acoplamiento seguro de seis puntos que permite al operador aplicar el torque necesario para perforar el orificio y roscar las roscas sin que la broca se deslice. Este acoplamiento positivo reduce la fatiga del operador, minimiza el desgaste de la broca y garantiza que todo el torque se transfiera al filo.
Geometría y compromiso del hilo
El perfil de rosca de un tornillo autoperforante está optimizado tanto para cortar como para sujetar. Por lo general, las roscas se laminan en lugar de cortarse, lo que alinea la estructura de grano del acero y aumenta la resistencia. El paso y el diámetro mayor están diseñados para proporcionar suficiente resistencia a la extracción en el material receptor. Las roscas finas se utilizan generalmente para aplicaciones de metal con metal y ofrecen una mayor cantidad de roscas por pulgada para un mayor poder de sujeción en secciones delgadas. Las roscas gruesas a menudo se prefieren para materiales compuestos o de madera a metal, donde se necesita una mayor profundidad de rosca para desplazar el material sin causar que se parta o se desmorone.
- Superficie de apoyo integrada:distribuye la carga de la abrazadera sin una arandela suelta.
- Unidad hexagonal:mayor transferencia de torque y menor deslizamiento de la broca bajo carga.
- Punto de autoperforación:elimina un paso de perforación separado en conexiones de acero a acero.
- Rollo de hilo de precisión:soporta un compromiso constante y una resistencia a la extracción.
2. Estándares, tamaños y el sistema de numeración de puntos
El mercado mundial de sujetadores reconoce este producto bajo varias convenciones de nomenclatura (DIN 7504K, AS/NZS 3566 y equivalentes de la serie en pulgadas IFI), pero las variables subyacentes siguen siendo consistentes: diámetro, longitud, paso de rosca, geometría del cabezal y capacidad de la punta de perforación. El catálogo de un proveedor puede enumerar docenas de combinaciones, pero la decisión sobre las especificaciones generalmente se reduce a dos preguntas: qué espesor total se debe unir y qué número de punto puede perforar ese espesor antes de que las roscas se enganchen.
El sistema de números de puntos es la variable de selección más importante y la que con mayor frecuencia se aplica mal. Un punto n.° 2 está destinado a láminas de metal de calibre liviano. El Punto #3 cubre el amplio centro de la construcción general. Se requiere un punto n.° 5 para placas estructurales pesadas. Si la punta de perforación sin rosca es más corta que la pila de material combinada, las roscas comienzan a morder antes de que la punta haya salido de la capa inferior. El resultado eselevación: las dos capas se separan, el encaje de la rosca se ve comprometido y el tornillo puede romperse debido a una sobrecarga torsional.
| Número de punto | Capacidad típica de espesor de metal | Caso de uso común |
|---|---|---|
| Punto #1 | Hasta 0,062 pulgadas (≈ 1,6 mm) | Chapa ultrafina, conductos HVAC |
| Punto #2 | Hasta 0,110 pulgadas (≈ 2,8 mm) | Chapa ligera, revestimiento fino |
| Punto #3 | 0,110 – 0,210 pulgadas (≈ 2,8 – 5,3 mm) | Construcción general, techos, estructuras de acero. |
| Punto #4 | 0,210 – 0,250 pulgadas (≈ 5,3 – 6,4 mm) | Acero estructural medio, estructura pesada |
| Punto #5 | 0,250 – 0,500 pulgadas (≈ 6,4 – 12,7 mm) | Vigas estructurales pesadas, placa gruesa |
Decodificación de equivalentes DIN e IFI
Las series métricas y en pulgadas no siempre se corresponden uno a uno entre los proveedores. Los diámetros DIN ST4.8, ST5.5 y ST6.3 corresponden a conexiones estructurales ligeras y medianas comunes; Los diámetros IFI #10, #12 y #14 sirven al mercado norteamericano. No se puede asumir que una especificación que funciona en una serie es intercambiable en la otra sin verificar juntos la longitud del punto, el paso de la rosca y el diámetro del cojinete del cabezal. Por ejemplo, un tornillo DIN ST5.5 puede tener un paso de rosca ligeramente diferente en comparación con un tornillo IFI #12, lo que puede afectar el encaje en los orificios preroscados o el par de torsión requerido.
Selección de longitud y cálculos de pila de materiales
La selección de la longitud sigue una regla práctica: la parte roscada debe extenderse al menos tres hilos completos más allá del material unido. Ese margen protege la resistencia a la extracción y se adapta a variaciones menores en el espesor del material. Cuando la pila incluye aislamiento, sellador o un espacio desigual, la punta debe ser lo suficientemente larga para dejar libre la pila completa antes de que comience la conexión de la rosca. Los ingenieros siempre deben calcular el espesor total del material (incluidas las juntas o arandelas) y agregar un mínimo de 1,5 veces el diámetro del tornillo para determinar la longitud nominal mínima requerida.
3. Selección de recubrimiento: hacer coincidir el tornillo con la exposición
El diseño mecánico de un sujetador determina si puede realizar la conexión. Su recubrimiento determina si esa conexión sobrevive. La misma geometría de tornillo se puede suministrar con zinc galvanizado, galvanizado en caliente, recubrimientos en escamas de zinc y aluminio o sistemas cerámicos multicapa, y la diferencia en el rendimiento de la niebla salina no es incremental, sino categórica.
El zinc galvanizado estándar proporciona protección básica para condiciones interiores y exteriores ligeramente protegidas. En el aire costero o en atmósferas industriales, ese revestimiento puede mostrar óxido rojo en unos meses. La galvanización en caliente ofrece una capa de zinc de sacrificio más gruesa para ambientes marinos y exteriores severos, pero el espesor del recubrimiento puede afectar el ajuste de la rosca y requiere un manejo cuidadoso durante la instalación.
Zinc galvanizado y sus limitaciones
El zinc galvanizado es el acabado más común y económico para tornillos autoperforantes. Proporciona un recubrimiento fino y uniforme que no altera significativamente las dimensiones de la rosca, lo que garantiza una instalación suave. Sin embargo, el revestimiento de zinc estándar es relativamente delgado, a menudo en el rango de 5 a 15 micrones. En ambientes con alta humedad, niebla salina o contaminantes industriales, la capa de zinc se consume rápidamente. Una vez que se agota el zinc, el acero al carbono subyacente comienza a corroerse, lo que provoca un debilitamiento estructural y antiestéticas rayas de óxido en la fachada del edificio.
Galvanizado en caliente para ambientes severos
Para aplicaciones que requieren durabilidad a largo plazo, la galvanización en caliente (HDG) es la opción preferida. El proceso HDG implica sumergir el tornillo en zinc fundido, creando una unión metalúrgica que da como resultado un recubrimiento grueso y resistente a la abrasión. Las capas de aleación de zinc y hierro proporcionan una excelente protección sacrificial. Sin embargo, el recubrimiento grueso puede hacer que las roscas sean un poco más pesadas, lo que requiere el uso de tuercas roscadas excesivamente o técnicas de conducción específicas. HDG es ideal para conexiones de acero estructural pesado, cercas exteriores y ambientes marinos.
Sistemas avanzados de Zn-Al-Cerámica
Los sistemas de zinc, aluminio y cerámica de tipo Ruspert representan un enfoque diferente. El recubrimiento es un compuesto: una capa de sacrificio de zinc, una capa de barrera de aluminio y una capa superior de cerámica inorgánica que sella los microporos. Los datos de niebla salina neutra para estos sistemas comúnmente citan una resistencia a la oxidación roja de más de 1000 horas, en comparación con aproximadamente 72 a 120 horas para el revestimiento de zinc convencional. Para techos, fachadas y paneles solares que no se pueden mantener fácilmente, esa brecha de desempeño es la diferencia entre un ensamblaje reparable y un reemplazo prematuro.
ElTornillo autoperforante con cabeza de brida hexagonalCon frecuencia se evalúa únicamente según el rendimiento del recubrimiento, pero la especificación debe tratar el recubrimiento, el sustrato y el medio ambiente como un solo sistema.
| Tipo de revestimiento | Protección relativa contra la corrosión | Rendimiento indicativo de pulverización de sal | Entorno más adecuado |
|---|---|---|---|
| Zinc galvanizado | Básico | ≈ 72 – 120 horas | Interior, seco, ligeramente protegido |
| Galvanizado en caliente | Alto | Dependiente del espesor, sustancial | Grave al aire libre, marino |
| Escamas de zinc-aluminio (tipo Dacromet) | Alto | Varios cientos de horas | Industrial, automoción, costera |
| Zn-Al-cerámica (tipo Ruspert) | muy alto | Óxido rojo > 1.000 horas | Techos costeros, plantas químicas, superficies no mantenibles |
Corrosión galvánica y metales diferentes
La selección del recubrimiento también es una decisión de compatibilidad del material. Un tornillo de acero al carbono galvanizado en contacto con un panel de aluminio puede crear un par galvánico en presencia de humedad. El metal menos noble se corroe preferentemente, y las vetas rojas de óxido resultantes son tanto una durabilidad como un fracaso estético. En zonas costeras y en ensamblajes de aluminio, las especificaciones adecuadas son cuerpos de acero inoxidable, construcciones bimetálicas o revestimientos de barrera, no una capa de zinc más pesada sobre el mismo sustrato de acero al carbono.
4. Ciencia de la instalación: velocidad, presión y compresión del sello
Los tornillos autoperforantes son herramientas para cortar metal, no tornillos para madera. Operan dentro de una velocidad y ventana de alimentación definidas. Fuera de esa ventana, la punta se sobrecalienta, endurece el acero o no muerde. La diferencia entre un orificio limpio y una punta quemada suele ser una cuestión de RPM y presión hacia abajo, no de la calidad del sujetador.
Para tornillos estándar de acero al carbono, el rango productivo generalmente se cita entre 1.500 y 2.500 RPM. Los tornillos autoperforantes de acero inoxidable requieren velocidades más bajas, a menudo de 1000 a 1500 RPM, porque el material se endurece y retiene el calor. Cuando la punta gira demasiado rápido sin suficiente presión de alimentación, la fricción eleva la temperatura de la punta más allá del rango de templado. La punta se vuelve azul, pierde dureza y deja de cortar. Luego, el tornillo gira sin penetrar y el instalador a menudo aumenta aún más la velocidad, lo que acelera la falla.
Selección de herramientas para resultados consistentes
La herramienta importa tanto como la velocidad. Una pistola atornilladora equipada con embrague y un revólver sensible a la profundidad proporciona un asiento consistente. Por el contrario, un destornillador de impacto de alto torque aplica martilleo y torque incontrolados; la cabeza puede cortarse justo cuando la brida se asienta, o la arandela de EPDM puede aplastarse antes de que el operador reaccione. Para cualquier aplicación que involucre una arandela de sellado, el control de torsión no es opcional. El uso de una boquilla sensible a la profundidad garantiza que cada tornillo se introduzca exactamente a la misma profundidad, comprimiendo la arandela perfectamente independientemente de la fatiga del operador.
La ventana de compresión de la arandela EPDM
En techos y revestimientos, la arandela de EPDM adherida es el sello de agua principal. Tiene un rango de compresión correcto estrecho. La sobrecompresión obliga al caucho a expandirse más allá del soporte metálico, exponiéndolo a la degradación por rayos UV y rompiendo la unión caucho-metal. La baja compresión deja la arandela suelta, lo que permite que la acción capilar atraiga la humedad debajo de la cabeza. Una instalación correcta muestra el EPDM ligeramente visible en el borde de la arandela metálica, con el respaldo metálico plano o ligeramente cóncavo, no curvado hacia arriba.
La presión descendente es la otra mitad de la ecuación de velocidad de avance. Una ligera presión de "pluma" a altas RPM hace que la punta roce y patine en lugar de cortar. Una fuerza lineal constante (aproximadamente de 25 a 35 lb en muchas guías de campo) mantiene los bordes cortantes enganchados y produce virutas de metal curvadas. El polvo metálico fino y la punta azul son signos de fricción, no de corte. Las virutas curvadas indican que el calor se va con la viruta en lugar de acumularse en el tornillo.
5. Modos de falla que se remontan a la selección y la técnica
La mayoría de las fallas de campo atribuidas a “tornillos defectuosos” son en realidad fallas de especificación o instalación. Comprender el mecanismo detrás de cada falla acorta el proceso de diagnóstico y evita que se repitan incidentes.
Jacking y pelado de hilos
Como se describe en la sección de número de puntas, el levantamiento ocurre cuando el enganche de la rosca comienza antes de que la punta de perforación salga del material del fondo. Las capas se separan, los hilos se pelan en la hoja superior y el tornillo puede romperse en la cabeza. La corrección es un punto más largo, no un diámetro más grande o un ajuste de torque más alto. Inspeccionar el orificio después de retirarlo puede revelar si las roscas se engancharon prematuramente.
Daños por caminar y en la superficie
Un tornillo que patina por el panel antes de morder raya el recubrimiento de zinc o pintura y crea un sitio de iniciación de la corrosión. Caminar es común cuando una punta es demasiado grande para una lámina delgada, cuando la presión inicial es demasiado ligera o cuando la broca está desgastada. Una punta más afilada para un calibre fino y una presión inicial firme resuelve la mayoría de los casos. En algunas situaciones, el uso de un punzón piloto o una punta de taladro especializada para metal delgado puede eliminar por completo el caminar.
Cabeza rota y sobrecarga de torsión
El corte del cabezal es una falla del límite de torsión. Los impulsores de impacto y los embragues desgastados contribuyen con frecuencia. El tornillo puede alcanzar la superficie de asiento y luego recibir un pico de torsión que excede la resistencia de transición de la cabeza al vástago. Un revólver sensible a la profundidad o una pistola de tornillo con torque limitado previenen el pinchazo. Garantizar el tamaño correcto de la broca también es fundamental, ya que una broca floja puede hacer que las esquinas de la llave hexagonal se redondeen, lo que requerirá una fuerza excesiva para quitarlas.
Degradación del revestimiento y corrosión de la interfaz
El contacto de metales diferentes en un ambiente húmedo crea una celda galvánica. El daño se manifiesta como manchas de óxido, ampollas en el revestimiento o pérdida de sección en la interfaz. La solución es la selección del material: acero inoxidable, construcción bimetálica o un revestimiento de barrera adecuado que coincida con el material del panel y la categoría de exposición. Las inspecciones visuales periódicas durante la construcción pueden identificar áreas donde los revestimientos se dañaron durante la instalación, lo que permite realizar retoques antes de poner en servicio la estructura.
Cada uno de estos modos de falla refuerza el mismo principio: laTornillo autoperforante con cabeza de brida hexagonales un componente del sistema. El número de punto, el recubrimiento, el sustrato, la herramienta y la técnica deben seleccionarse juntos. Un recubrimiento de alto rendimiento no puede compensar una punta de tamaño insuficiente y un tornillo de primera calidad no puede sobrevivir a un destornillador de impacto sin control de profundidad.
6. Protocolos de inspección y garantía de calidad
Garantizar la confiabilidad de las conexiones en proyectos de construcción exigentes requiere un sólido proceso de garantía de calidad. Los especificadores y contratistas deben implementar protocolos de inspección que cubran tanto los sujetadores entrantes como la instalación terminada.
Verificación dimensional
Se deben tomar muestras de los sujetadores entrantes para verificar las dimensiones críticas: diámetro de la cabeza, espesor de la brida, diámetros de rosca mayor y menor y longitud de la punta. Las variaciones en estas dimensiones pueden afectar la capacidad del tornillo para perforar de manera efectiva y sujetar de forma segura. Por ejemplo, una brida de tamaño insuficiente podría no proporcionar un área de soporte adecuada, lo que provocaría la deformación del panel. Una longitud de punta más corta que la especificada puede causar elevación en pilas de material más gruesas.
Prueba de espesor de recubrimiento
Para proyectos en ambientes corrosivos, verificar el espesor del recubrimiento es esencial. Los medidores de inducción magnética se pueden utilizar para medir de forma no destructiva el espesor de recubrimientos de zinc o aleaciones de zinc. Alternativamente, las pruebas de laboratorio de cupones de sacrificio pueden confirmar el rendimiento de la niebla salina y la adherencia del recubrimiento. Asegurarse de que el recubrimiento cumpla con las especificaciones es la única manera de garantizar la vida útil esperada.
Validación de propiedades mecánicas
Las propiedades mecánicas del tornillo, como la resistencia a la torsión y la dureza, son fundamentales para las aplicaciones autoperforantes. Las pruebas de resistencia a la torsión determinan el par máximo que el tornillo puede soportar antes de que la cabeza se rompa o el vástago se tuerza. Las pruebas de dureza verifican que la punta de la broca esté adecuadamente endurecida para penetrar el acero objetivo sin perder filo, mientras que el núcleo permanece lo suficientemente resistente para resistir la fractura frágil. A los proveedores les gustaJINRUNnormalmente proporcionan certificación de estas propiedades basándose en pruebas por lotes.
7. Preguntas frecuentes
¿Cómo sé qué número de punto usar para un espesor de material determinado?
¿Puedo usar un destornillador de impacto para instalar estos tornillos?
¿Qué causa que un tornillo autoperforante “camine” sobre el panel antes de perforarlo?
¿Vale la pena especificar un recubrimiento tipo Ruspert en lugar del galvanizado estándar?
¿Por qué algunos tornillos instalados muestran rayas de óxido al cabo de unos meses?
Para los compradores y especificadores que necesitan opciones documentadas de dimensiones y revestimiento, el equipo de ingeniería puede proporcionar especificaciones detalladas e informes de prueba. El paso crítico es definir la pila de materiales, la categoría de exposición y las herramientas antes de realizar el pedido, no después de que falle la primera conexión.
La cabeza de la brida, el número de punto y el recubrimiento no son características independientes. Son una decisión de especificación única. Cuando están alineados con la aplicación, el tornillo autoperforante de cabeza hexagonal ofrece la combinación que mantiene unidos los conjuntos de construcción más exigentes: velocidad de perforación, estabilidad de sujeción y resistencia a la corrosión en una sola operación.
Ya sea que el próximo proyecto involucre techos metálicos, montaje solar o acero estructural liviano, el punto de partida correcto es una conversación técnica sobre el espesor del material, la exposición y el método de instalación.Contáctenospara alinear la especificación del sujetador con la aplicación antes de colocar el primer tornillo.
Contáctenos para soporte de proyecto